深圳某工厂智能全光生产网络解决方案的实现路径 基于网络设备制造的创新实践
摘要:随着工业4.0和智能制造的深入推进,传统工厂网络在带宽、时延、可靠性及运维效率等方面面临巨大挑战。本文以深圳某网络设备制造工厂为例,详细阐述其智能全光生产网络解决方案的实现过程,涵盖需求分析、架构设计、关键技术、设备选型、部署实施及运维管理,为离散制造业的数字化转型升级提供可复用的参考范式。
一、引言
深圳作为全球电子信息制造重镇,其网络设备制造工厂具有多品种、小批量、高频转产的特点,对生产网络的灵活性、确定性和安全性提出极高要求。传统铜缆以太网存在带宽瓶颈、电磁干扰、汇聚层级多、运维复杂等问题,难以支撑AGV调度、机器视觉质检、数字孪生等智能应用。为此,该工厂联合运营商与设备商,采用全光网络(POL,Passive Optical LAN)技术,构建了智能全光生产网络,实现了生产区、仓储区、办公区的一网多业务融合承载。
二、需求分析
- 业务需求:
- 高带宽:机器视觉质检单路需4K视频回传,带宽≥50Mbps;AGV集群需低时延控制信号。
- 低时延:运动控制环路时延≤1ms,AGV调度时延≤10ms。
- 高可靠:生产网络可用性≥99.999%,故障切换时间≤50ms。
- 灵活扩展:产线调整时网络端口即插即用,支持快速重构。
- 安全隔离:生产网、办公网、视频网逻辑隔离,满足等保2.0要求。
- 统一运维:简化网络层级,降低运维成本。
- 环境约束:
- 车间电磁干扰强、粉尘多、温湿度波动大;
- 布线空间有限,要求轻量化、易施工;
- 现有设备层以以太网电口为主,需兼容工业协议。
三、方案架构设计
1. 总体架构:
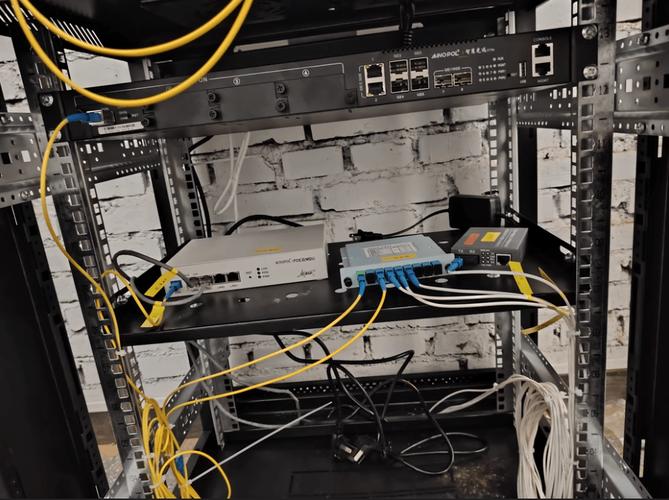
采用两层架构:核心层部署OLT(光线路终端)设备,汇聚层/接入层采用无源分光器(Splitter)代替有源汇聚交换机,终端侧部署ONU(光网络单元)或工业光终端。
- 生产网:OLT双机热备,下行通过分光器连接车间各工位的工业ONU,提供GE/10GE电口接入PLC、HMI、相机、AGV车载终端等。
- 办公网与视频网:同一OLT的不同PON口承载,通过VLAN或切片实现硬隔离。
- 室外及仓储区:采用工业级ONU,防护等级IP65,宽温工作。
2. 网络切片与QoS:
OLT支持网络切片功能,为运动控制、视频回传、AGV调度分配独立切片,每切片保障专属带宽与时延。采用优先级队列(PQ)+加权公平队列(WFQ)调度,确保控制流量优先转发。
- 可靠性设计:
- OLT电源1+1冗余,主控板1+1热备;
- Type B/C双归属保护:ONU双PON口上联至不同分光器,分光器双路由至OLT不同PON口,故障倒换时间<50ms;
- 环网保护:在关键产线段采用Type D环网保护,满足工业控制高可靠要求。
- 安全设计:
- 基于PON口的物理隔离,不同业务使用不同波长或不同PON口;
- ONU端口绑定MAC地址,防止非法接入;
- OLT支持ACL、802.1X认证,与工厂防火墙联动;
- 管理通道独立VLAN,加密传输。
四、关键技术及设备选型
- 关键技术:
- 10G PON对称技术:上下行10Gbps,满足大带宽上行需求;
- 低时延转发:OLT采用Cut-through转发模式,配合ONU的QoS优先级映射,端到端时延<1ms;
- 时间同步:支持IEEE 1588v2,为运动控制提供±100ns同步精度;
- 工业级防护:ONU满足IP40及以上防护,工作温度-40℃~70℃;
- 统一网管:通过OLT的SDN控制器实现业务自动开通、故障定位、性能监控。
- 设备选型:
- OLT:选型支持10G PON、网络切片、1588v2的盒式/框式OLT,双电源双主控;
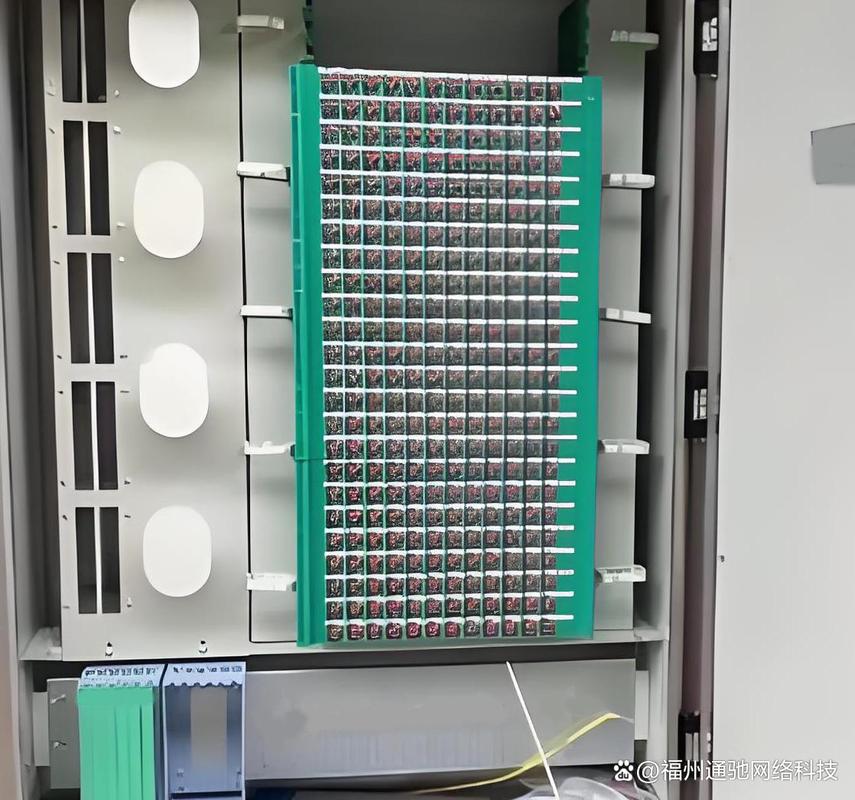
- 分光器:PLC平面波导型,分光比1:8/1:16,工业级封装;
- ONU:工业ONU支持GE电口、RS485/232、CAN等工业接口,支持PoE/PoE+为摄像头供电;
- 光缆:车间内采用抗弯曲、阻燃LSZH光缆,连接器为SC/APC;
- 光模块:工业级宽温光模块,Class B+或Class C+。
五、部署实施
1. 勘查与规划:
对车间进行点位勘查,按产线划分光缆路由,确定分光器位置(部署于车间弱电箱或线边柜)。每个分光器覆盖半径≤500m,满足PON光功率预算。
- 施工部署:
- 主干光缆:从机房OLT敷设至各车间弱电间,采用24芯单模光缆,预留50%冗余;
- 分支光缆:从分光器至各工位ONU,采用2芯皮线光缆,沿线槽或穿管敷设;
- OLT安装:机房标准19英寸机柜,双路UPS供电;
- ONU安装:产线线边柜或设备旁,采用导轨或壁挂安装,就近取电。
3. 业务割接:
分区域逐步割接,先试点产线验证时延与可靠性,再批量推广。割接时利用OLT的即插即用功能,ONU自动注册并获取配置,业务模板预定义,实现“零配置”开通。
六、运维与管理
- 智能运维:
- OLT内置SDN控制器,提供拓扑自动发现、业务一键开通、故障快速定位;
- 通过eMDI(增强型介质检测)实时监测光路质量,预判光纤老化;
- 与工厂MES/SCADA系统对接,网络状态可视融入生产看板。
- 安全运维:
- 管理网与业务网分离,运维操作通过堡垒机审计;
- 定期进行PON口光功率测试与ONU固件升级;
- 制定应急预案,OLT故障时切换至备用设备,ONU离线不影响其他终端。
七、实施效果
- 性能提升:端到端时延从原以太网的5-10ms降至<1ms,带宽从百兆提升至千兆/万兆,AGV调度效率提升30%;
- 可靠性增强:网络可用性达99.999%,年故障时间从小时级降至分钟级;
- 运维简化:有源设备数量减少70%,弱电间无需空调与UPS,能耗降低40%;
- 扩展灵活:新增产线只需增加ONU和分光器,开通时间从3天缩短至2小时;
- 安全合规:通过等保2.0三级测评,生产网与办公网物理隔离。
八、结论
深圳某网络设备制造工厂的智能全光生产网络解决方案,以10G PON技术为基础,融合网络切片、低时延转发、时间同步等关键技术,采用无源分光器替代有源汇聚,构建了两层极简架构。通过科学的设备选型、规范的部署实施和智能化的运维管理,成功满足了智能工厂对高带宽、低时延、高可靠、易扩展和安全隔离的严苛需求,为离散制造业的网络基础设施升级提供了可复制、可推广的实践路径。随着50G PON技术的成熟,工厂可平滑演进至更高速率,持续支撑智能制造的创新发展。